ЮАНФОН ПРЕСС
 ХАЛЛМАРКОРГ


Просмотры: 0 Автор: Редактор сайта Время публикации: 17.11.2026 Происхождение: Сайт


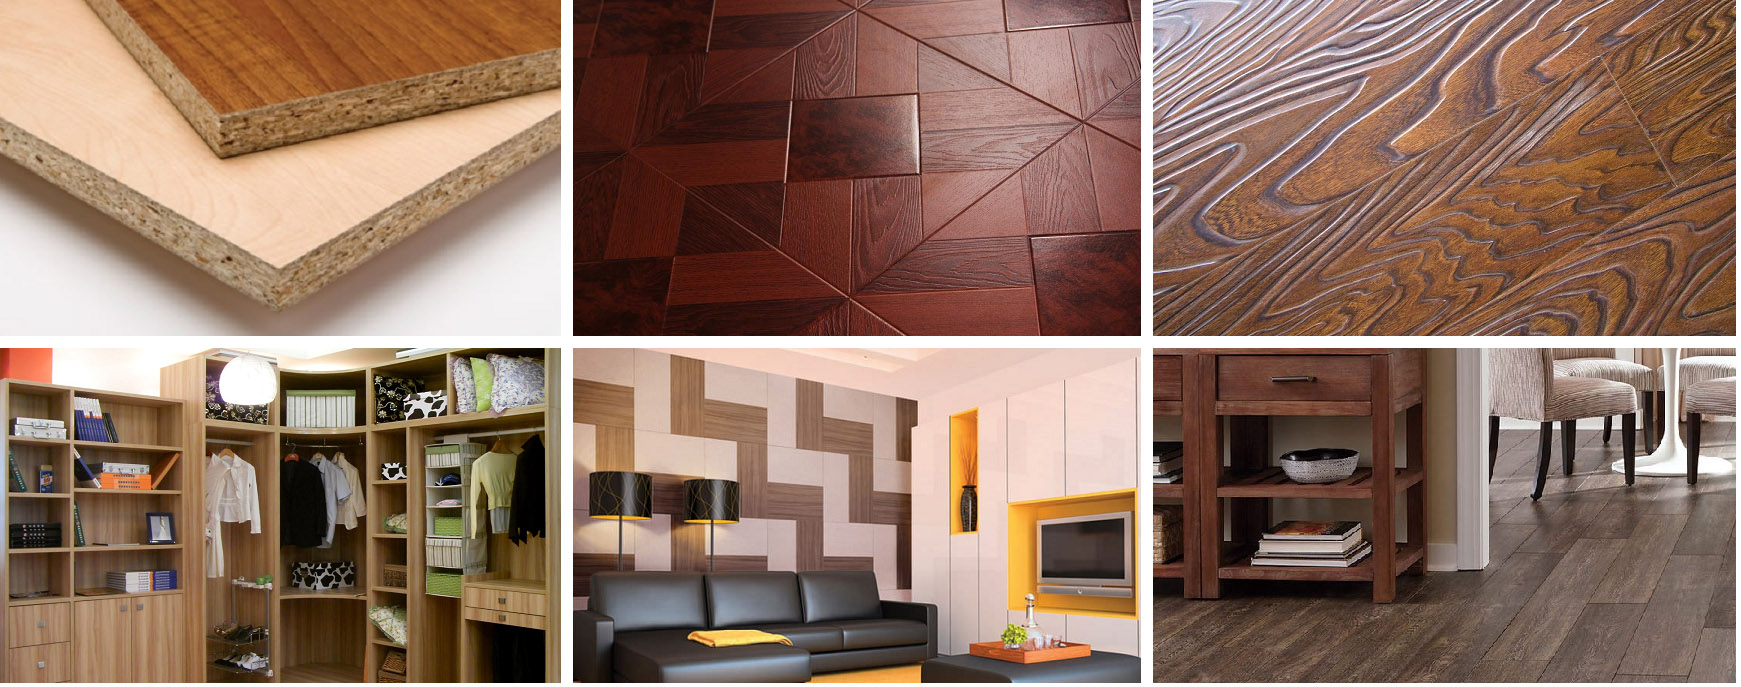
Меламиновая бумага и необработанная плита (ПБ/ДСП/ХДФ/МДФ/фанера) спрессовываются вместе с помощью пресса короткого цикла с высоким давлением, высокой температурой и коротким временем цикла. Пресс также может прессовать шпон и фенольную пленку на МДФ, ДСП, фанере. При различном давлении можно получить различные текстуры, такие как глянцевые, матовые, древесные, мраморные и т. д.
Для производителей деревянных панелей и мебели выбор правильного прессового оборудования – это не просто выбор машины с большей грузоподъемностью. Давление прессования, однородность температуры, время цикла, размеры плит, автоматизация и производственные требования — все это влияет на качество и эффективность готовых панелей.
Машина горячего прессования с коротким циклом использует контролируемое тепло и гидравлическое давление для приклеивания декоративных материалов, пропитанных смолой, к подходящим основам за относительно короткий цикл прессования.
Машина для горячего прессования с коротким циклом, также известная как пресс для ламинирования с коротким циклом или горячий пресс для меламина, представляет собой промышленную систему прессования, предназначенную для ламинирования подходящей декоративной бумаги, пропитанной смолой, на панели на древесной основе.
В процессе прессования нагретые плиты и гидравлическое давление активируют и отверждают систему смол, образуя декоративную поверхность, связанную с подложкой.
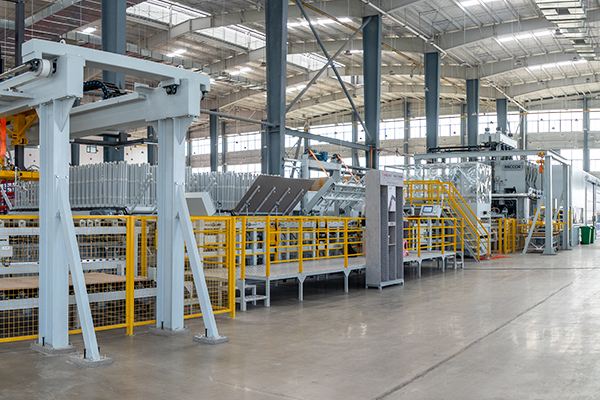
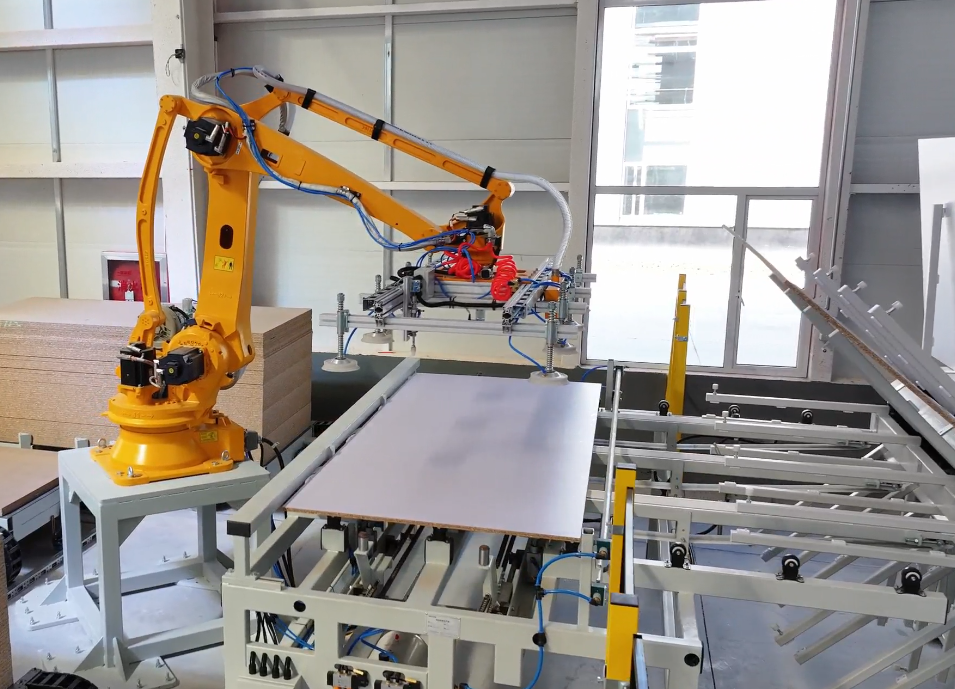
Машина обычно интегрируется с оборудованием для зацепления досок, машиной для укладки досок, загрузочным, прессовым станком, разгрузочным устройством, обрезной машиной, линией охлаждения и т. д. для создания полностью автоматизированной производственной линии.
Основная функция пресса короткого цикла – изготовление готовых декоративных поверхностей на подходящих подложках для панелей.
Общие приложения включают в себя:
Панели МДФ с меламиновым покрытием для мебели и шкафов.
Меламиновая ДСП для стеллажей и внутренней мебели.
Декоративные древесные панели для внутреннего строительства.
Определенные напольные покрытия из ламината на основе HDF.
Деревянная, матовая, текстурированная и другая декоративная отделка с использованием совместимых прижимных пластин и систем пропитанной бумаги.
| Субстрат | Приложения |
| МДФ | Мебельные щиты, шкафы, декоративные доски |
| ДСП | Мебель, стеллажи, интерьерные панели |
| ХДФ | Некоторые виды ламината |
| Другие инженерные панели | Специализированные декоративные применения |
Горячий пресс с коротким циклом работает посредством скоординированной последовательности укладки плиты, загрузки, прессования, разгрузки, выгрузки, обрезки, охлаждения и укладки.
Шаг 1. Подготовка МДФ или ДСП и бумаги, пропитанной меламином.
Процесс начинается с подготовки основы и декоративной бумаги.
Плита должна соответствовать требуемым допускам по размерам, качеству поверхности и характеристикам влажности. Перед ламинированием необходимо удалить пыль, мусор и другие загрязнения.
Декоративная бумага также должна быть совместима с основой, температурой прессования, давлением и условиями отверждения.
Плохая подготовка может привести к загрязнению поверхности, появлению пузырей, неполному склеиванию или видимым дефектам после прессования.
Шаг 2. Загрузка и размещение панели и декоративной бумаги
Доска и декоративная бумага предназначены для прессования.
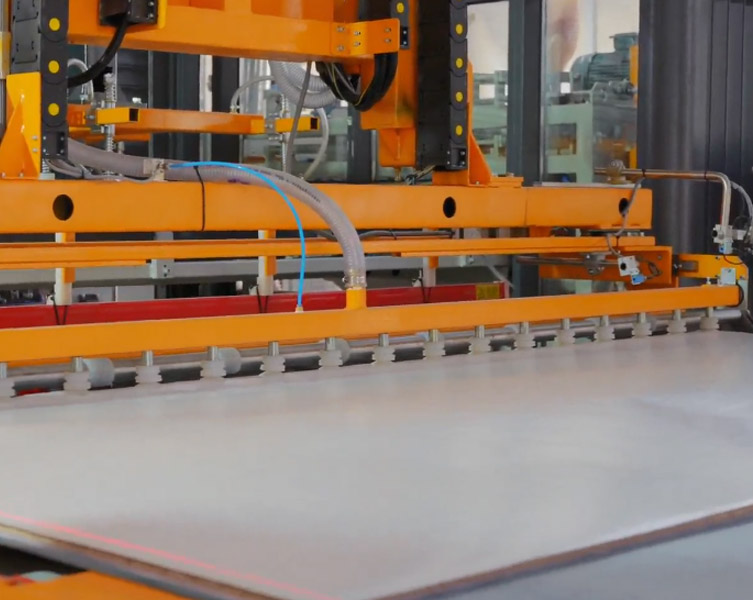
В зависимости от производственной линии этот процесс может выполняться вручную, полуавтоматически или с помощью автоматизированной системы загрузки и укладки.
Точное позиционирование важно для предотвращения перекоса бумаги, образования складок и ненужного расхода материала.
Для двустороннего ламинирования производственная система должна быть спроектирована так, чтобы необходимые декоративные материалы располагались на обеих сторонах подложки.
Автоматизированная система позиционирования может помочь уменьшить отклонения, зависящие от оператора, и улучшить согласованность повторяющихся производственных циклов.
Шаг 3: Гидравлическое давление машины горячего прессования
После позиционирования материалов пресс закрывается и оказывает необходимое давление. Нагретые плиты передают тепловую энергию через систему пресса к декоративным материалам и поверхностям плит.
Особенно важны три фактора:
Температура: Должна быть совместима с системой смол и желаемым качеством поверхности.
Давление: должно быть достаточным и правильно распределяться по зоне прессования.
Время: Необходимо дать смоле адекватно затвердеть в выбранных условиях.
Шаг 4: Открытие горячего пресса и разгрузка
На этапе контролируемого прессования смола подвергается необходимому процессу отверждения и образует декоративную поверхность. Время прессования зависит от таких факторов, как состав смолы, свойства плиты, теплопередача и конфигурация оборудования.
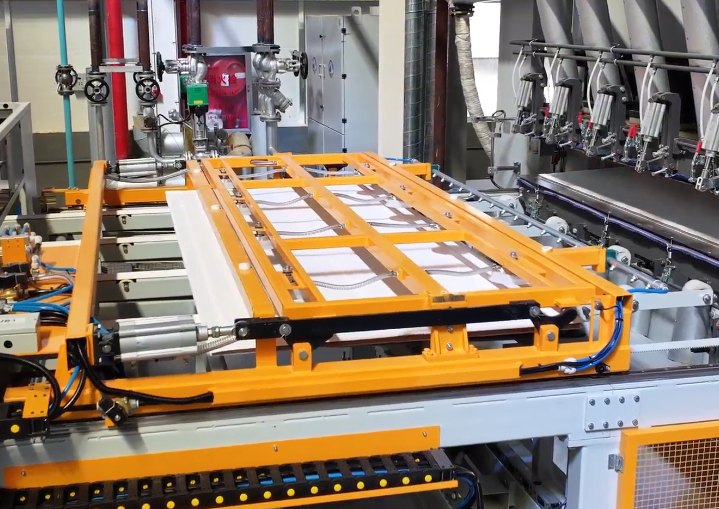
После завершения запрограммированной последовательности прессования пресс открывается и ламинированная панель удаляется. Полное время цикла включает в себя дополнительные операции, такие как закрытие, открытие и погрузочно-разгрузочные работы.
Шаг 5: Охлаждение, проверка и штабелирование
После прессования готовая панель передается на следующий этап производства.
В зависимости от процесса охлаждение, проверка и штабелирование могут выполняться с использованием специального оборудования.
Контроль качества должен включать проверку:
- Внешний вид и текстура поверхности.
- Декоративное позиционирование бумаги
- Видимые пузырьки или волдыри
- Загрязнение поверхности и царапины.
При выборе ламинатора короткого цикла учитывайте следующие пять факторов:
Размер и материал панели: проверьте совместимость с МДФ, ДСП, ХДФ и необходимыми вам размерами плит.
Усилие прессования: выберите подходящий тоннаж в зависимости от размера панели и конкретных требований к давлению.
Производственная мощность: Оцените время полного цикла и количество ожидаемых панелей в час.
Уровень автоматизации: выберите ручной, полуавтоматический или полностью автоматический режим работы в зависимости от производственных потребностей.
Поддержка производителя: проверка качества машины, услуги по установке, запасные части и техническая поддержка.
Часто задаваемые вопросы о машинах горячего прессования с коротким циклом
Полное время цикла зависит от конфигурации оборудования, системы смолы, характеристик панели и последовательности операций.
Время ожидания пресса не совпадает с общим временем производственного цикла. Покупатели должны запросить обе цифры и уточнить, включают ли оценки мощности погрузку и разгрузку.
Требуемая температура зависит от конкретного состава меламиновой смолы, пропитанной бумаги, подложки и конструкции процесса.
Не существует универсально правильной температуры для всех применений. Параметры производства должны быть установлены с использованием рекомендаций поставщика материалов и проверенных испытаний прессования.
Да, правильно спроектированные линии пресса с коротким циклом могут ламинировать обе стороны совместимой панели в ходе запланированного процесса. Однако двусторонняя работа зависит от конфигурации машины, системы укладки материала и структуры продукта.
Номинальная сила прессования различна, но практический эффект зависит от эффективной площади прессования и конфигурации оборудования. Пресс 2000T не обеспечивает автоматически лучшие результаты для каждого формата панели. Правильный выбор зависит от требуемого конкретного давления, размеров плит, условий процесса и технического решения.